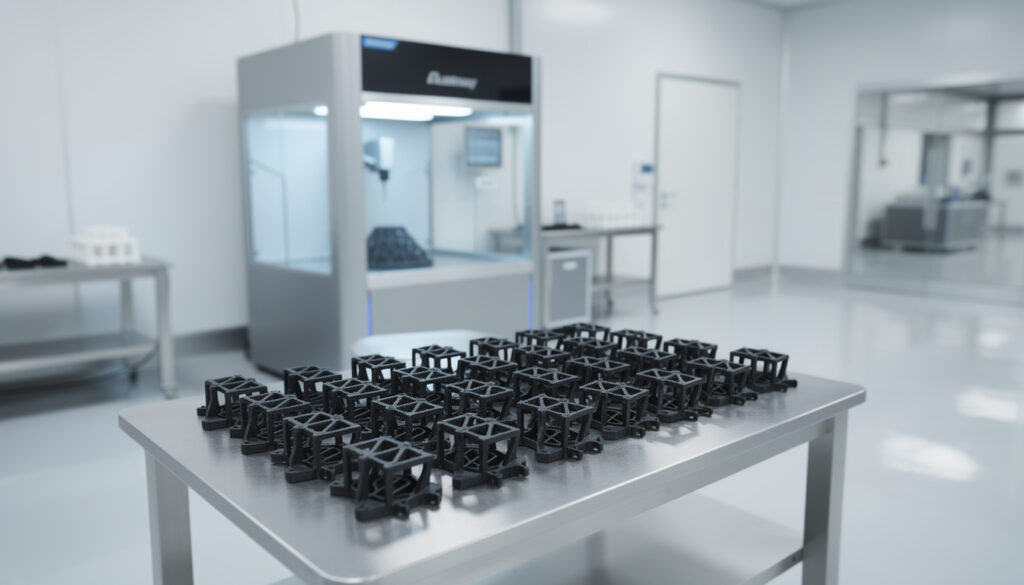
הדפסת SLS סינטר לייזר לייצור סדרות קטנות: כל מה שצריך לדעת מתחיל בהבנה שמדובר בתהליך שמייצר עשרות ועד אלפי חלקי פולימר ללא תבניות, ברמת חוזק ודיוק שמתאימה לשימוש תעשייתי. המאמר סוקר את עקרון הפעולה, חומרי הגלם, כללי התכן, מבנה העלות, בקרת האיכות ואופן העבודה מול ספק.
מהו סינטר לייזר סלקטיבי ולמה הוא מתאים לסדרות קטנות?
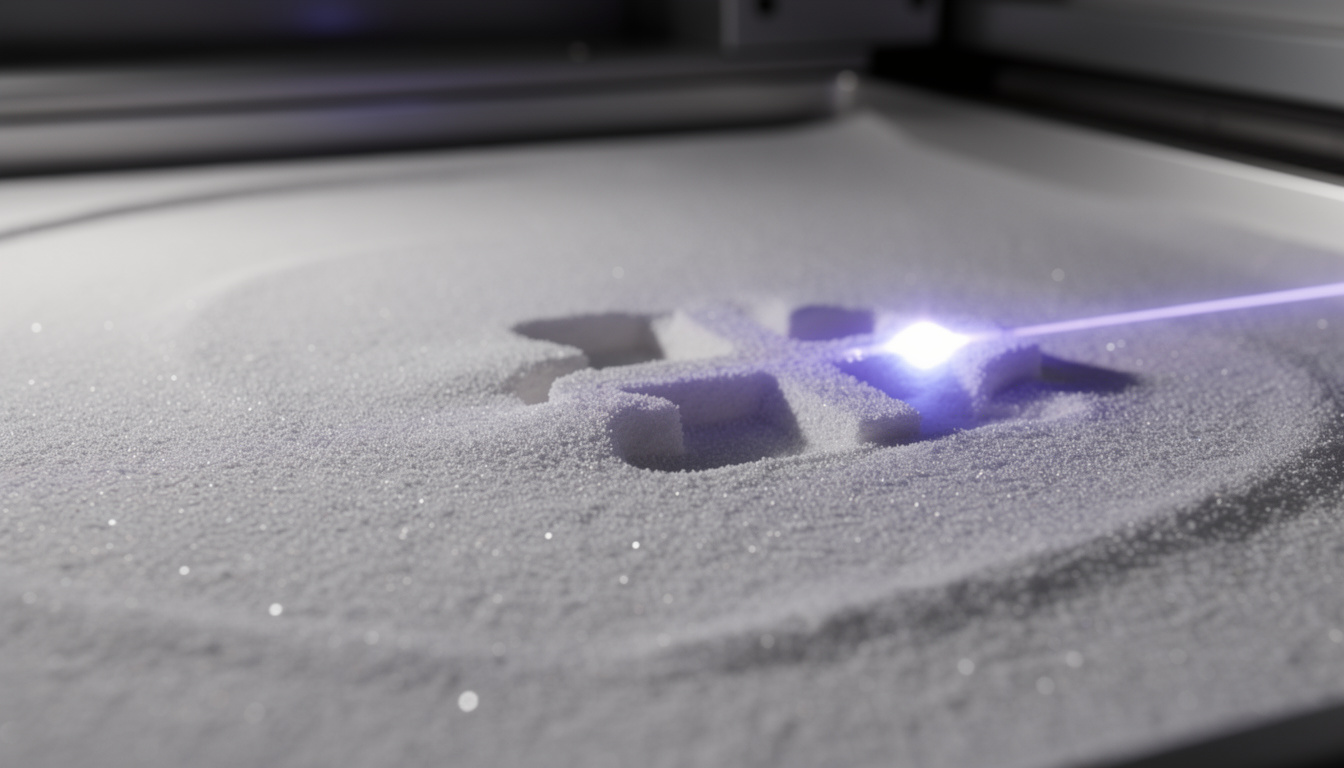
סינטר לייזר סלקטיבי הוא תהליך שבו קרן לייזר מדויקת מחממת וממזגת חלקיקי אבקת פולימר, שכבה אחר שכבה, בתוך תא הדפסה מחומם מראש. התקנים הבינלאומיים מסווגים אותו תחת פיוז'ן במצע אבקה (Powder Bed Fusion). זהו הבסיס להדפסת SLS סינטר לייזר בתעשייה.
היתרון המרכזי נובע ממיטת האבקה. האבקה שלא סונטרה תומכת בחלק במהלך ההדפסה, ולכן אין צורך במבני תמיכה. כך אפשר לייצר חלקים מורכבים ללא תומכים, כולל תעלות וחללים פנימיים שקשה או בלתי אפשרי לגלות בעיבוד שבבי.
מול הזרקת פלסטיק, השיטה חוסכת את עלות התבנית ואת זמן ההמתנה לכלים. מול CNC היא מעניקה חופש גיאומטרי רחב יותר. טווח העבודה הטבעי הוא עשרות עד אלפי יחידות, בעיקר כשהתכן משתנה מדי פעם או כשנדרשת התאמה אישית.
PA 12 מול PA 11 ומה שביניהם: חומרי הגלם בסינטור אבקה
פוליאמיד 12 הוא החומר הנפוץ ביותר. הוא מאזן בין קשיחות, עמידות בפני כימיקלים ויציבות ממדית גבוהה. פוליאמיד 11 מבוסס על מקור ביולוגי וגמיש יותר, ועמידותו בפני נגיפה גבוהה, ולכן הוא מתאים לחלקים שחשופים לשבירה. מגוון אבקות הפולימר, ההתנהגות שלהן בחום וההתקדמות בפיתוחן מתועדים במחקר Fraunhofer ILT.
תוספת סיבי זכוכית או סיבי פחמן מעלה את הקשיחות המבנית, את העמידות התרמית ואת היציבות תחת עומס מתמשך, במחיר של שבירות גבוהה יותר. TPU הוא אלסטומר תרמופלסטי. הוא בולם זעזועים ומשמש לרכיבים גמישים ולאטמים תעשייתיים. הבחירה נקבעת לפי סוג העומס, טמפרטורת העבודה והסביבה הכימית של החלק.
אנאיזוטרופיה: היתרון מול הדפסה בחוט
בהדפסת FDM החלק חלש בציר Z, כי השכבות מחוברות זו לזו בקשר חלש יחסית. בסינטור לייזר האנאיזוטרופיה נמוכה בהרבה. המבנה כמעט איזוטרופי והחוזק המכני אחיד יחסית בצירים X, Y ו-Z. תכונה זו חשובה בחלקים סדרתיים נושאי עומס, שבהם כיוון ההדפסה לא אמור להכתיב את נקודת הכשל.
עקרונות תכן הנדסי (DfAM) למניעת עיוותים וכשלים בסדרות
ב-SLS רוב הכשלים בסדרה נובעים מהתכן ולא מהמכונה. חלקים דקים ושטוחים נוטים להתעוות בקירור, ומעברים חדים בעובי מצברים חום. הטבלה מרכזת את כללי האצבע המקובלים.
| פרמטר | ערך מקובל | הסיבה |
|---|---|---|
| עובי דופן מינימלי | 1.0-1.5 מ"מ | דופן דקה יותר נשברת בניקוי או אינה מסתנטרת במלואה |
| מרווח בחלקים נעים | 0.5-0.7 מ"מ לפחות | מניעת הידבקות רכיבים בזמן הסינטור |
| פתחי ניקוז בחלל סגור | שניים לפחות | פינוי אבקה כלואה מתוך נפח חלול |
| טולרנס ממדי | סביב ±0.3 מ"מ | כיווץ תרמי טבעי של הפולימר בקירור |
עיוותים תרמיים נפתרים בדרך כלל בשבירת משטחים גדולים או בהוספת צלעות חיזוק. תעלות וחללים פנימיים דורשים תכנון ניקוז כבר בשלב המודל, אחרת האבקה נשארת כלואה. הטולרנסים רחבים מאלה של עיבוד שבבי, ולכן משטחי הרכבה מדויקים במיוחד מקבלים בדרך כלל עיבוד משלים.
מדוע מחיר היחידה אינו נקבע לפי משקל החלק
הטעות הנפוצה בהצעות מחיר היא חישוב לפי נפח או משקל בלבד. בפועל, פירוק עלויות SLS כולל חומר, עבודה, תפעול וניצול המכונה.
אריזת חלקים בבנייה היא הגורם הבולט. ככל שמכניסים יותר חלקים למארז אחד, עלות האבקה שלא סונטרה ועלות התפעול מתחלקות על יותר רכיבים. גובה הבנייה (Z-Height) משפיע גם הוא, כי כל שכבה מוסיפה זמן פריסה, ולכן אוריינטציית החלקים משנה את המחיר. חלקים חלולים או בעלי מבנה סריגי מקצרים את עבודת הלייזר ומוזילים את היחידה.
בייצור סדרה קטנה, או בכמויות נמוכות, נקודת האיזון מול הזרקה נקבעת לפי עלות הכלים. בטווח של מאות פריטים, ביטול עלות התבנית מטה את הכף לטובת SLS. מעל כמות מסוימת, ההזרקה חוזרת להיות זולה יותר ליחידה, אך מחייבת תכן קפוא.
בקרת איכות ופוסט-פרוססינג: איפה סדרות נכשלות
קירור לאחר הדפסה הוא שלב רגיש. בלוק האבקה (Cake) צריך להתקרר לאט ובאחידות, אחרת נוצרים עיוותים מבניים וסטיות ממדיות בין חלקים באותה סדרה. לאחר מכן מתבצע ניקוי אבקה, בדרך כלל בהתזת מדיה, להסרת שאריות מפני השטח.
חספוס פני שטח טבעי לחלקי SLS, והוא מגביל שימוש אסתטי או איטום ללא טיפול נוסף. בקרת איכות (QA) כוללת מדידה מדגמית בקליבר או בסריקה אופטית. בנוסף נבדקת עקיבות אצווה: מספרי מנות של חומר הגלם ויחס האבקה הממוחזרת בכל בנייה.
שיטות גימור
החלקה כימית באדים סוגרת נקבוביות ויוצרת משטח מבריק ואטום. צביעה בטבילה נותנת גוון אחיד, בדרך כלל שחור, עמיד בשחיקה. אינסרטים מוברזים מוסיפים הברגות מתכתיות חזקות לרכיבים. כל שלבי הפוסט-פרוססינג משפיעים על המידות הסופיות, ולכן הם נכללים בתכנון מראש.
כל המידע מחכה לכם בלינק המצורף: indus3design.com.
מקובץ CAD ועד סדרה מוכנה: תהליך העבודה ובחירת ספק
התהליך מתחיל בקובץ תכן תקין. נבדקת רשת STL או STEP לאיתור גיאומטריות פגומות, ושרטוט דו-ממדי משלים מגדיר ממדים קריטיים וטולרנסים נדרשים. אחרי כן מודפסת יחידה בודדת לבדיקת הרכבה והתאמה (First Article Inspection), לפני שמריצים את הסדרה המלאה.
בבחירת ספק של הדפסת SLS סינטר לייזר, ארבעה פרמטרים מכריעים. הראשון הוא ציוד תעשייתי עם בקרה תרמית מדויקת. השני הוא ניסיון בניהול יחס אבקה חדשה לממוחזרת, שמבטיח תכונות מכניות אחידות לאורך הסדרה. השלישי הוא יכולות פוסט-פרוססינג פנימיות, שמונעות תלות בקבלני משנה. הרביעי הוא עמידה בזמני אספקה ושקיפות בבקרת איכות ובעקיבות חומרים, גורם שמשפיע במיוחד בייצור בכמויות נמוכות שבו כל יחידה נספרת.
מהי סדרה קטנה בהקשר של SLS?
בדרך כלל מדובר בעשרות ועד אלפי יחידות. הטווח משתנה לפי גודל החלק, החומר ומורכבות הגיאומטריה.
מתי הזרקת פלסטיק עדיפה על SLS?
כשהכמויות גבוהות מאוד והתכן סופי. במצב כזה עלות התבנית מתחלקת על מספר גדול של יחידות, והמחיר ליחידה יורד מתחת לזה של SLS.
האם חלקי SLS אטומים למים?
המשטח הגולמי נקבובי במידה מסוימת. החלקה כימית באדים סוגרת את הנקבוביות ומאפשרת אטימות מלאה ליישומים הדורשים זאת.
האם אפשר להבטיח צבע אחיד בכל הסדרה?
צביעה בטבילה באותה אצווה נותנת גוון אחיד, וגוון שחור הוא הנפוץ ביותר. שינוי בין אצוות או בין ספקים עלול לשנות מעט את הגוון.
על העסק
אינדוס3D היא חברה מובילה במתן שירותי הדפסת תלת מימד תעשייתית מתקדמים. החברה מסייעת לחברות תעשייה, עסקים, גופים ביטחוניים, חברות רפואיות, סטארט-אפים ולקוחות פרטיים להפוך רעיונות למציאות באמצעות פיתוח וייצור מוצרים.